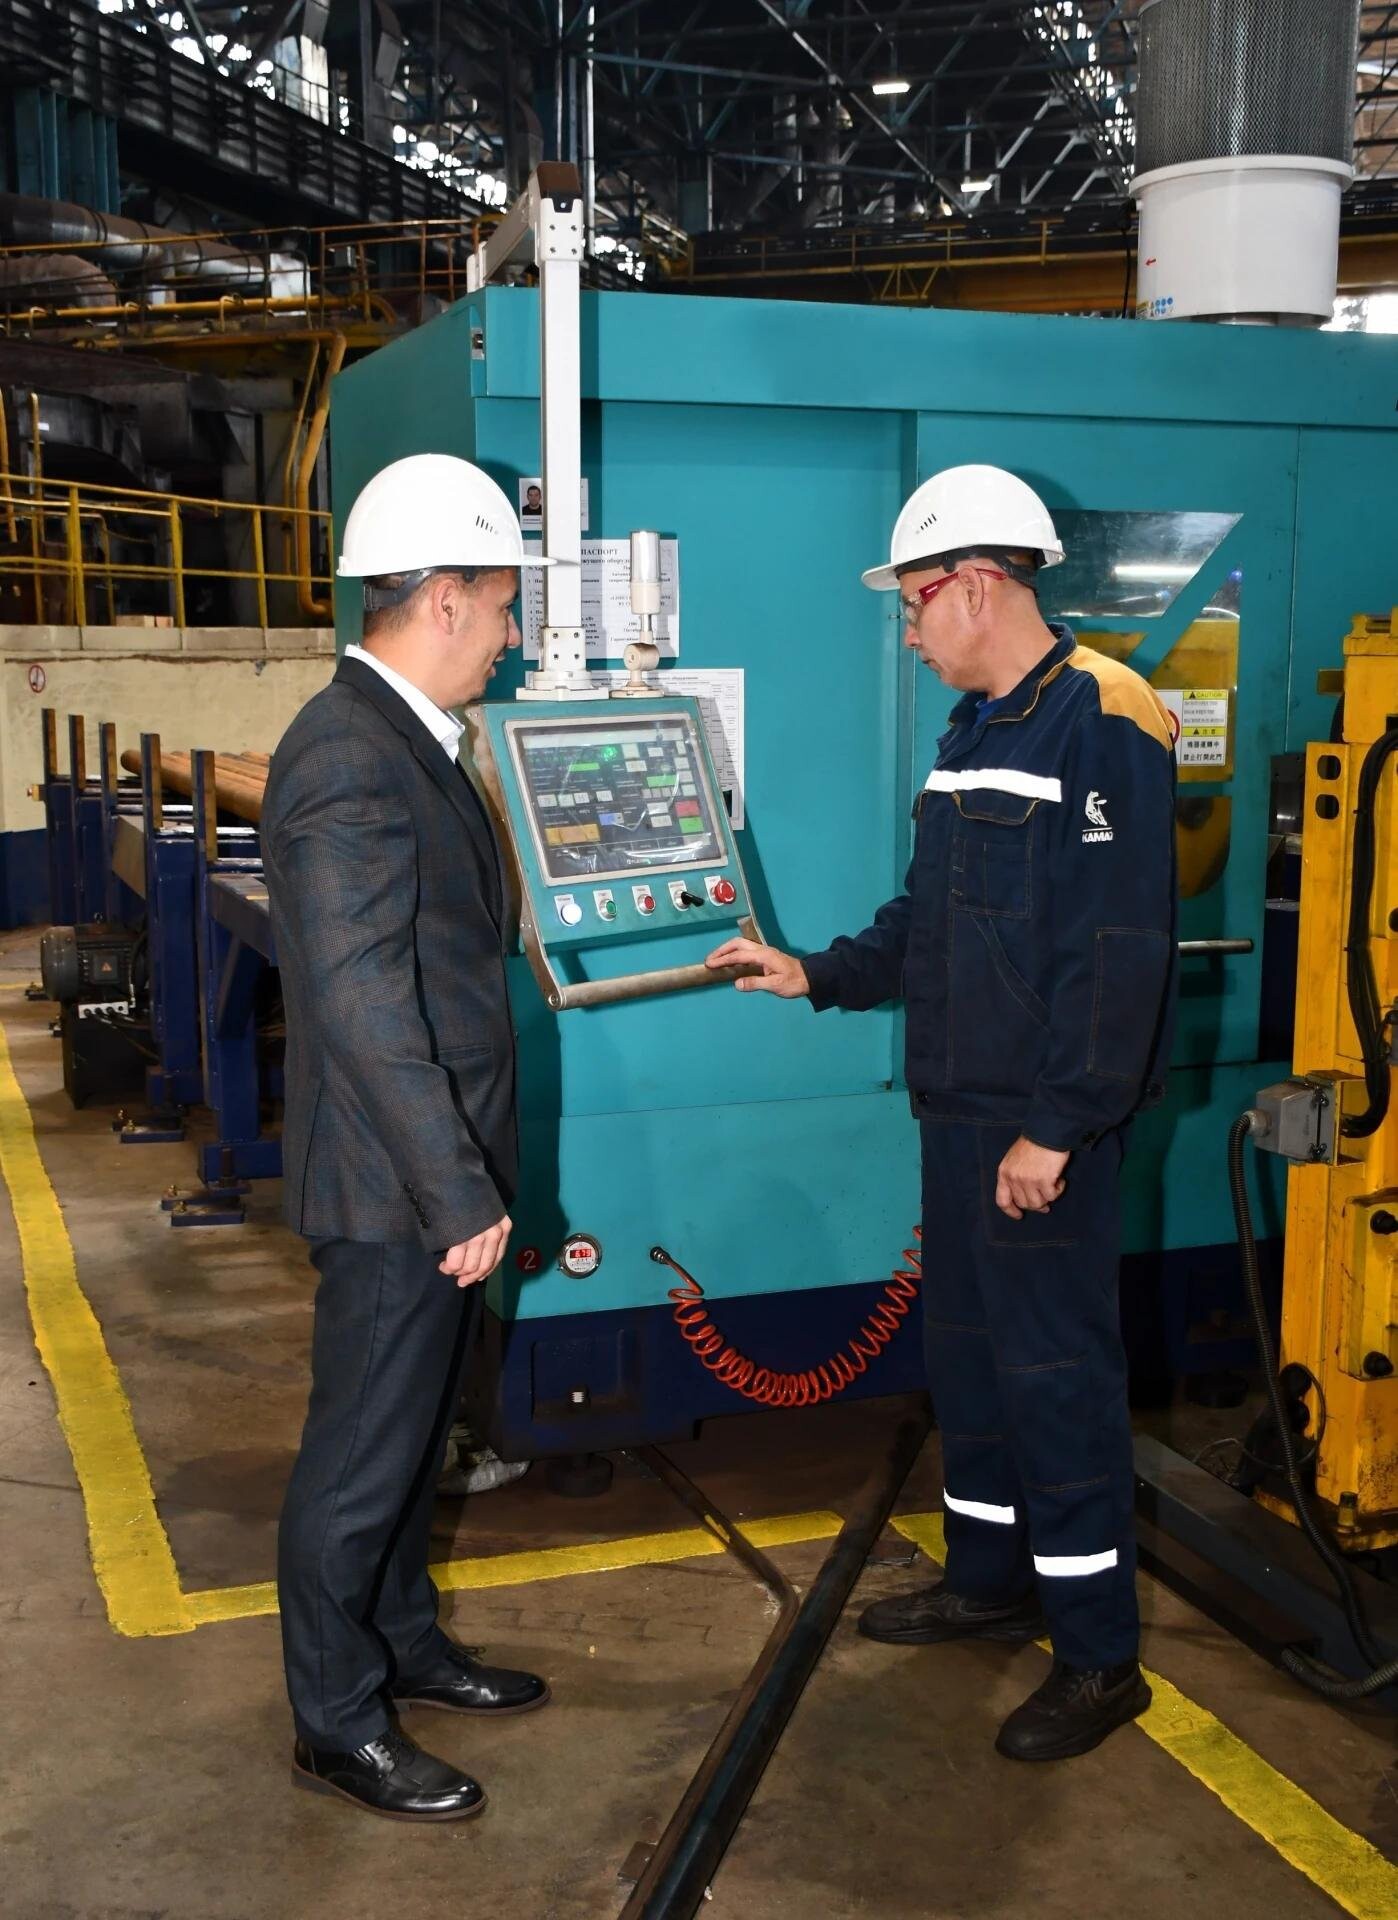
В рамках инвестиционного проекта «Модернизация Кузнечного завода: II этап» Корпус резки металла (КРМ) получил очередную партию нового оборудования. Речь идёт об автоматических линиях резки металлопроката на базе двух дисковых отрезных станков (ДОС) по металлу.
У КРМ Кузнечного завода уже есть опыт работы на подобном оборудовании: первая поставка трёх дисковых отрезных станков модели P-150 (диаметр заготовок до 150 мм) была ещё в 2014 году. В июле 2019 года КРМ пополнился ещё двумя дисковыми отрезными станками, их стало уже пять. Проектная мощность новых линий на базе ДОС достигла 600 тыс. заготовок поковок в год. У КРМ появилась возможность оперативно работать по заявкам производственных корпусов, то есть без потери времени резать заготовки разных диаметров, от 60 до 150 мм, и тут же отправлять их в Кузнечно-прессовый корпус № 1 (КПК-1) или в КПК-3. Новое оборудование начало работать в трёхсменном режиме и выдавать заготовки с точными геометрическими параметрами, что значительно улучшило их качество и условия для операций штамповки.
Проект вышел на новый виток: в КРМ поступили и уже работают в полную мощность новейшие автоматические линии резки металлопроката на базе дисковых отрезных станков по металлу, но другой модели — F-200NC (диаметр заготовок до 200 мм) в количестве двух единиц. Главное преимущество новинки — в совершенно другом уровне производительности и автоматизации.
«При выборе оборудования мы ориентировались на станки с максимальным диаметром резки 200 мм. Это решение продиктовано необходимостью пилить самые большие заготовки для штамповки поковок коленчатого вала и балки передней оси, — рассказал заместитель директора Кузнечного завода по развитию по реинжинирингу Евгений Архипов. — Уникальна здесь система выгрузки и укладки отрезанных заготовок, она разработана и изготовлена по специальному техническому заданию Кузнечного завода». Новые линии резки могут похвастаться не только размерами рабочей зоны и мощностью (максимальный диаметр 200 мм), но и своей главной особенностью — полной автоматизацией и процесса резки металлопроката, и процесса выгрузки и укладки отрезанных заготовок в тару.
«В отличие от станков модели P-150, где отрезанная заготовка на выходе просто сбрасывается толкателем вправо или влево в стоящую тару, новые линии оснащены специальным портальным манипулятором, который обеспечивает не только автоматический подъём отрезанных заготовок из зоны выгрузки, но и аккуратную послойную укладку заготовок в тару согласно схеме», — пояснил Евгений Архипов.
Точность реза и автоматическая укладка заготовок будут критически важны при работе новой ковочной линии на базе пресса усилием до 14000 тс., которая будет установлена в КПК-3 в рамках этого же, второго этапа программы реинжиниринга кузнечного завода. Уже осенью ожидается первая поставка оборудования от производителя в Набережные Челны. Основной этап проекта запланирован на 2027 год: начнётся время пусконаладочных работ и ввода оборудования линии в эксплуатацию.
Кстати, а вы знали, что на «Сделано у нас» статьи публикуют посетители, такие же как и вы? И никакой премодерации, согласований и разрешений! Любой может добавить новость. А лучшие попадут в наш Телеграм @sdelanounas_ru. Подробнее о том как работает наш сайт здесь👈
Другие публикации по теме
- РИАТ отгрузил партию седельных тягачей КАМАЗ-43118 в Набережных Челнах...шасси КАМАЗ-43118-RR для одной из ведущих сервисных компаний НГДК РФ*.
- В «Газпром трансгаз Сургут» начали поступать новые вахтовые авт...p;Сургутском автотранспортном цехе УТТиСТ, где осмотрели первые три машины.
- На автомобильном заводе компании собрана первая партия седельного тягача КАМАЗ-65955 в антисанкционном исполнении

Поделись позитивом в своих соцсетях
Комментарии 0